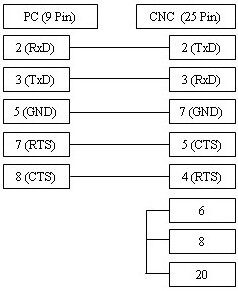
O comando Fanuc 18, disponível nas versões M (fresagem) e T (torneamento), é amplamente reconhecido pela sua confiabilidade na usinagem industrial. Para garantir uma transmissão de dados estável e o funcionamento correto do modo Drip Feed (DNC), é essencial configurar a porta RS232 com precisão. Ajuste corretamente a taxa de transmissão (Baud Rate) e o canal de E/S nos parâmetros de 0000 a 0103, evitando assim erros de comunicação e interrupções no processamento da sua máquina CNC Fanuc.
Mais informações sobre a porta RS232 e o ALARME 086 (SINAL DR DESLIGADO / LEITOR NÃO PRONTO) podem ser encontradas aqui.
Informações sobre o ALARME 087 (Estouro de Buffer) podem ser encontradas aqui.
| Parâmetro | Valor | Comentários |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (BaudRate 2400) | |
| 6 = 300, 7 = 600, 8 = 1200, 9 = 2400, 10 = 4800, 11 = 9600 | ||
| Verificação TV | 0 = Desativado | |
| Código de Perfuração | 1 = ISO | |
| Canal E/S (I/O) | 0 | |
| Drip Feed: Selecione o modo TAPE no comando. Pressione Cycle Start. Prepare o programa no computador e clique em 'Send' (Enviar). | ||
| No EasyDNC, configure a Baud Rate, paridade, bits de dados e bits de parada conforme definido acima. Defina o modo como 'Auto' ou 'Fanuc'. | ||

O cabo ilustrado acima é o modelo mais utilizado, suportando o controle de fluxo xOn/xOff (DC1/DC3). Se a sua máquina CNC estiver configurada para controle de fluxo RTS/CTS (hardware), consulte o diagrama de conexão alternativo abaixo, que na maioria dos casos é compatível com ambos os protocolos de controle.