Optimice la comunicación entre su PC y su control numérico Amada asegurando una configuración precisa de los parámetros de puerto serial RS232. La integridad en la transferencia de programas CNC es vital para la productividad en talleres industriales; por ello, es fundamental sincronizar correctamente la velocidad en baudios, la paridad y los bits de datos. Recomendamos el uso de código ISO para evitar errores de codificación en sus máquinas Amada. Asegúrese de implementar un cableado robusto que soporte control de flujo (Xon/Xoff o Hardware Handshake) para garantizar una operación DNC sin desbordamientos de buffer ni interrupciones durante el mecanizado.
| Parámetro |
Valor |
Comentarios |
| Velocidad en baudios | 2400 | |
| Paridad | Even | |
| Bits de datos | 7 | |
| Bits de parada | 2 | |
| Código de perforación | 1 | 0=EIA 1=ISO (ISO recomendado) |
| Dec Inp | 0 | |
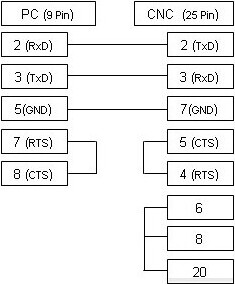
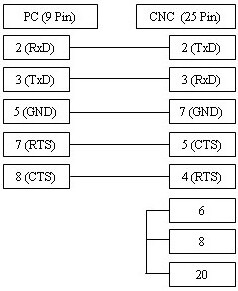
El cable ilustrado arriba es la configuración más común y permite un control de flujo eficiente mediante xOn/xOff (DC1/DC3). Si su equipo CNC está configurado específicamente para control de flujo RTS/CTS (hardware), consulte el diagrama de conexión alternativo a continuación, el cual ha sido diseñado para ser compatible con ambos métodos de control en la mayoría de las aplicaciones industriales.