El control CNC Fagor 80xx es un estándar de alta fiabilidad en la industria de maquinado en México. Para garantizar una transferencia de datos DNC robusta y evitar errores de transmisión, es crítico asegurar que los parámetros de comunicación serie RS232 coincidan perfectamente entre la máquina y la interfaz de EasyDNC. Al configurar la velocidad de baudios, los bits de parada y el control de flujo con precisión, usted optimiza el tiempo de actividad de su planta y garantiza una integración fluida con sistemas operativos modernos.
| Parámetro | Valor | Comentarios |
|---|---|---|
| En la configuración del control, seleccione 9 (Modos Especiales), 1 (Parámetros Generales) | ||
| P000=5 | 2400 (Velocidad de Baudios) | |
| P001=1 | (8 Bits de datos) | |
| P002=0 | (0=Sin paridad) | |
| P003=0 | (0=Un bit de parada) | |
| P004=0 | (Protocolo) | |
| P005=NO | (PWONDNC) | |
| P006=NO | (DNCDEBUG) | |
| P007=0 | (Carácter de aborto) | |
| P008=0 | (Carácter de fin de línea) | |
| P009=0 | (Carácter de fin de archivo) | |
| P010=ON | (Xon/Xoff) | |
| Reinicie el control después de realizar los cambios. | ||
| En la configuración de EasyDNC: Velocidad de datos = 2400, 8 Bits de datos, Sin paridad, 1 Bit de parada, Control de flujo = Xon/Xoff, Modo=Auto | ||
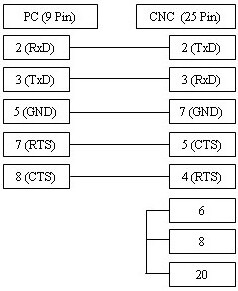
Diagramas de Cableado
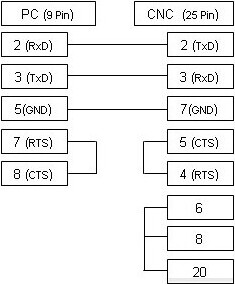
El cable ilustrado arriba es la variante de uso más frecuente y es compatible con el control de flujo xOn/xOff (DC1/DC3). Si su máquina CNC está configurada para control de flujo por hardware (RTS/CTS), por favor utilice el diagrama de conexión alternativo que se muestra a continuación.