Optimice la comunicación serial DNC en sus centros de maquinado Mazak M Plus y T Plus con una configuración precisa de parámetros. Para lograr una transferencia de datos fluida y sin errores entre su PC industrial y el control CNC, es fundamental ajustar correctamente los parámetros G1 a G48. Nuestra guía asegura la compatibilidad total del puerto COM, ayudándole a evitar errores de paridad o desfase en la velocidad de transferencia, garantizando así una productividad ininterrumpida en su taller.
| Parámetro | Valor | Comentarios |
|---|---|---|
| Parámetro de usuario #5 | ||
| G1 | 1 | Velocidad (Baud rate) 9600 |
| G2 | 3 | 2 bits de parada |
| G3 | 0 | Paridad par (Even) |
| G5 | 3 | 8 bits de datos (configurar software DNC a 7 bits de datos) |
| G6 | 1 | - |
| G10 | 3 | Control de flujo xOn/xOff (DC1 y DC3) |
| G12 | 0 | Sin DC2 y DC4 |
| G13 | 50 | - |
| G17 | 00000000 | - |
| G31 | 00000000 | - |
| G33 | 50 | - |
| G34 | 10 | - |
| G39 | 00000100 | - |
| G40 | 00000000 | - |
| G48 | 0 | - |
Diagrama de cableado y notas técnicas
Nota: Aunque la máquina Mazak esté configurada a 8 bits de datos, asegúrese de ajustar su software DNC a 7 bits de datos. Seleccione el control de flujo xOn/xOff en la configuración del software.
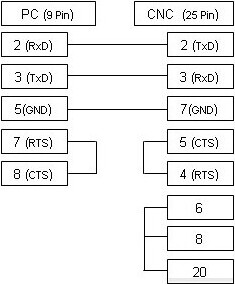
El cable mostrado arriba es compatible con el control de flujo xOn/xOff (DC1/DC3).
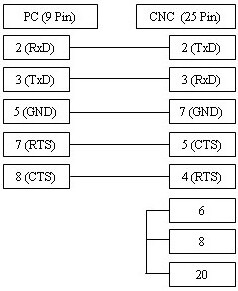
Si su maquinaria requiere control de flujo de hardware RTS/CTS, utilice este esquema de conexión alternativo.