Lograr una integración eficiente de sus máquinas Mazak M Plus y T Plus en su red de taller requiere una configuración precisa de los parámetros de comunicación serial RS-232. Al ajustar correctamente los parámetros de usuario (Grupo #5), usted garantiza una transmisión de datos DNC robusta y libre de errores. Es fundamental destacar que, aunque el control Mazak se configure a 8 bits de datos, el software DNC debe operar bajo 7 bits para mantener la compatibilidad total y evitar fallos en la transferencia de programas CNC.
| Parámetro | Valor | Comentarios |
|---|---|---|
| Parámetros de usuario #5 | ||
| G1 | 1 | Velocidad en baudios 9600 |
| G2 | 3 | 2 bits de parada |
| G3 | 0 | Paridad par (Even) |
| G5 | 3 | 8 bits de datos (configurar software a 7) |
| G6 | 1 | - |
| G10 | 3 | Control de flujo xOn/xOff (DC1/DC3) |
| G12 | 0 | Sin DC2/DC4 |
| G13 | 50 | - |
| G17 | 00000000 | - |
| G31 | 00000000 | - |
| G33 | 50 | - |
| G34 | 10 | - |
| G39 | 00000100 | - |
| G40 | 00000000 | - |
| G48 | 0 | - |
Nota importante: A pesar de que el control Mazak esté configurado a 8 bits de datos, asegúrese de que su software DNC esté ajustado a 7 bits de datos. Seleccione siempre el protocolo de control de flujo xOn/xOff en la configuración de su software.
Diagrama de conexión de cables
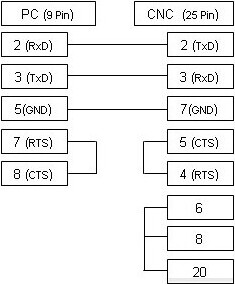
El cable ilustrado a la izquierda es compatible con el control de flujo xOn/xOff (DC1/DC3).
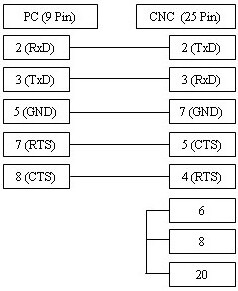
Utilice este diagrama alternativo si su aplicación requiere control de flujo por hardware (RTS/CTS).