Lograr una comunicación DNC confiable en controles Mazak T32 y M2 es fundamental para optimizar la productividad de su taller. La configuración precisa de los parámetros I1 al I58 permite una transferencia de archivos CNC sin interrupciones entre su PC y la máquina herramienta. Asegúrese de sincronizar correctamente la velocidad en baudios y los protocolos de control de flujo. Para garantizar la integridad de los datos en entornos industriales, recomendamos configurar su software DNC a 7 bits de datos con paridad par (Even), incluso si el control Mazak admite 8 bits, lo cual minimizará errores comunes en la transmisión de programas de mecanizado.
| Parámetro | Valor | Comentarios |
|---|---|---|
| I 1 | 2 | |
| I 2 | 3 | |
| I 3 | 0 | |
| I 4 | 0 | |
| I 5 | 3 | |
| I 6 | 3 | |
| I 7 | 1 | |
| I 8 | 5 | |
| I 9 | 0 | |
| I 10 | 1 | |
| I 11 | 1 | |
| I 12 | 0 | |
| I 13 | 0 | |
| I 14 | 0 | |
| I 15 | 30 | |
| I 16 | 0 | |
| I 24 | 0 | |
| I 58 | 0000 0000 | |
| Nota: Aunque el Mazak pueda configurarse a 8 bits de datos sin paridad, asegúrese de ajustar su software DNC a 7 bits de datos con paridad par (Even) para asegurar una conexión estable. | ||
Diagrama de conexión de cable
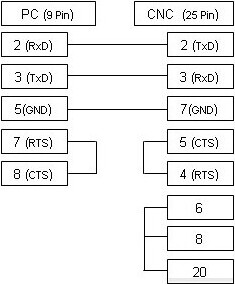
El esquema mostrado arriba es la configuración más utilizada y es compatible con el control de flujo por software xOn/xOff (DC1/DC3).
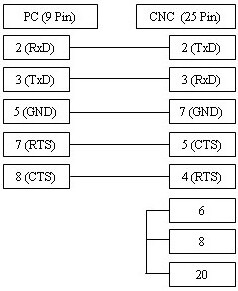
Si su máquina CNC requiere control de flujo por hardware (RTS/CTS), consulte el diagrama de conexión alternativo arriba, diseñado para ser compatible con ambos métodos de gestión de flujo en la mayoría de las instalaciones.