Las series Yasnac LX y MX son controles CNC de alta precisión ampliamente utilizados en la industria metalmecánica por su gran durabilidad. Para garantizar una transferencia de programas CNC fluida y una operación DNC confiable, es fundamental realizar una configuración RS232 correcta. Los parámetros técnicos listados a continuación deben ingresarse con precisión en su control para sincronizar la comunicación entre la computadora y la máquina. En modelos anteriores como el LX/MX-1, asegúrese de verificar la compatibilidad del control de flujo por hardware para evitar errores de transmisión.
| Parámetro | Valor | Comentarios |
|---|---|---|
| 6000 | 1xxx xxxx | x = No modificar |
| 6001 | 1xxx xxxx | (Requerido solo en MX-2, opcional) |
| 6003 | xxx1 xxx1 | |
| 6021 | x111 xx1x | (Requerido solo en LX/MX-1, opcional) |
| 6022 | xxxx xx11 | |
| 6026 / 6028 | 0001 1000 | Velocidad de transmisión (Baud rate) = 2400 |
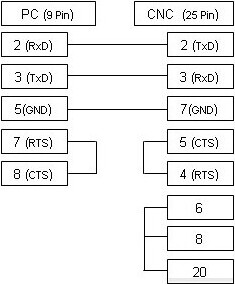
Diagrama de cableado e instrucciones de conexión
El esquema mostrado aquí es el más común para el control de flujo xOn/xOff (DC1/DC3). Si su máquina CNC está configurada para control de flujo RTS/CTS (Handshake de hardware), por favor consulte el diagrama de cableado alternativo aquí.
Cable RS232: 9 pines (Computadora) a 25 pines (CNC)