Optimice la comunicación DNC en sus controles Okuma 5000 y 7000 mediante una configuración precisa del puerto serial RS232. La correcta parametrización de la velocidad en baudios y el control de flujo es esencial para garantizar una transferencia de programas CNC sin errores, maximizando la productividad en su planta. Nuestras soluciones técnicas le permiten integrar sus máquinas Okuma de forma estable y profesional, eliminando problemas comunes de pérdida de datos en entornos industriales.
| Parámetro | Valor | Comentarios |
|---|---|---|
| 1 | 0 | Número de espacios / bytes al inicio de la cinta (Leader) |
| 34 | 10 | |
| 39 | 4800 | Velocidad de transmisión (Baudios) |
| 44 | 0 | |
| 45 | 0 | |
| 46 | 0 | |
| 54 | 1 | |
| 57 | 90 | |
| - | 0000 1011 | Bits de parámetros opcionales No. 1 (Código ISO) |
| - | 1010 1010 | Okuma 7000 – Parámetro opcional No. 8 |
| - | 1010 0010 | Bits de parámetros opcionales No. 12 (Bits de parada / Paridad) |
| Salida (Punch) | Entrar en modo edición: [F3] (PIP), [F2] (Punch), introducir nombre de archivo y presionar [Return]. | |
| Lectura (Read) | Entrar en modo edición: [F3] (PIP), [F1] (Read), presionar [Return]. | |
Configuración de cables y notas
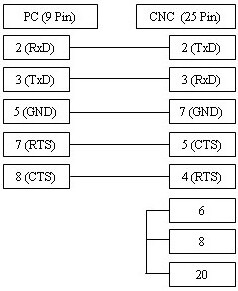
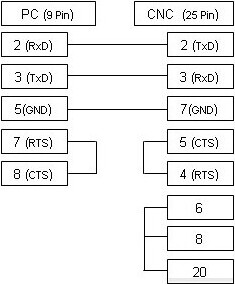
El cable mostrado en el diagrama soporta control de flujo xOn/xOff así como RTS/CTS, garantizando una conexión robusta y estable. Si su aplicación no requiere control de flujo por hardware, un cable de 3 hilos es suficiente. Puede consultar el diagrama para la versión de 3 hilos aquí.