El control Mitsubishi M50 es un estándar de alta fiabilidad en la manufactura industrial mexicana. Para garantizar una transferencia de datos estable y una comunicación DNC eficiente, es vital configurar correctamente los parámetros de entrada/salida (serie 9000 a 9200). Optimice la velocidad de transmisión (baud rate), la paridad y el protocolo de control de flujo (xOn/xOff) para eliminar errores de comunicación y asegurar la integridad de sus programas CNC, permitiendo una integración fluida con los sistemas operativos modernos.
| Parámetro | Valor | Comentarios |
|---|---|---|
| Parámetros de Entrada/Salida Página 1/6 | ||
| 9001 | 2 | Puerto de entrada |
| 9001 | 1 | Dispositivo de entrada |
| 9003 | 2 | Puerto de salida |
| 9004 | 0 | Dispositivo de salida |
| 9005 | 2 | Modo de cinta (Tape Mode) |
| Parámetros de Entrada/Salida Página 2/6 | ||
| 9101 | Out/In | - |
| 9201 | Out/In | - |
| 9102 | 2 | Velocidad de transmisión 4800 |
| 9202 | 2 | - |
| 9103 | 1 | 1 bit de parada |
| 9203 | 1 | - |
| 9104 | 1 | Usar paridad = Sí |
| 9204 | 1 | - |
| 9105 | 1 | Paridad = Par (Even) |
| 9205 | 1 | - |
| 9106 | 2 | 7 bits de datos |
| 9206 | 2 | - |
| 9108 | 3 | Usar xOn/xOff (DC1 y DC3) |
| 9208 | 3 | - |
| 9109 | 1 | - |
| 9209 | 1 | - |
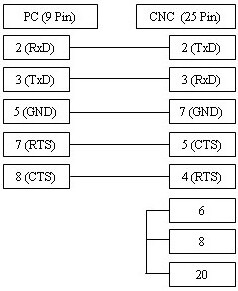
El cable ilustrado anteriormente es la variante estándar más utilizada y soporta el control de flujo xOn/xOff (DC1/DC3).
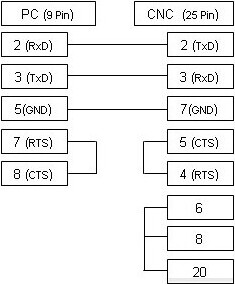
Si su máquina CNC está configurada para control de flujo por hardware (RTS/CTS), consulte el diagrama de conexión alternativo a continuación, diseñado para ser compatible con la mayoría de las configuraciones de hardware.