Heidenhain TNC 150 kontrol ünitesi, talaşlı imalat sektöründe güvenilir bir klasik olarak kabul edilir. Başarılı bir DNC veri aktarımı sağlamak için seri RS232 arayüzünün hassas konfigürasyonu kritik öneme sahiptir. Parametre ayarlarında (MP92 ve MP71) tutarlılık sağlamak, veri kaybını önlemek adına hayati önem taşır. Yaygın karşılaşılan haberleşme hatalarını engellemek için Baud Rate değerlerinin yazılım ile tam eşleştiğinden emin olun. Akış kontrolü (Flow Control) tarafında, RTS/CTS ile XON/XOFF modları arasında çakışma yaşanmamasına dikkat edilmeli; yanlış handshaking seçimi, aktarımın yarıda kesilmesine veya karakter hatalarına yol açabilir. Parite ve stop bitlerinin kontrol ünitesi ile DNC yazılımında birebir aynı yapılandırıldığından mutlaka emin olun.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| MP92 | 1 | Çoklu Fonksiyon Seçimi |
| MP71 | 3 | - |
| BaudRate | 2400 | (DNC yazılımı ile aynı olmalıdır) |
DNC yazılımınızda akış kontrolü (Flow Control) olarak RTS/CTS seçeneğini kullanın. DNC yazılımı, veri iletimine STX ve ETX kodlarını dahil etmelidir. Örneğin, easyDnc 4.0 üzerinde bu ayarı yapmak için DNC Kurulum ekranında "Gelişmiş" (Advanced) butonuna tıklayın ve ilgili seçenekleri açılır menülerden yapılandırın.
ASCII Başlangıç Kodu (Start Code) = STX (02)
ASCII Bitiş Kodu (End Code) = ETX (03)
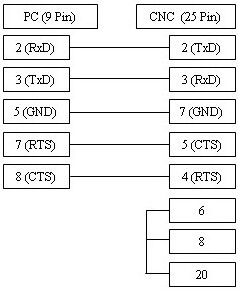
Burada gösterilen kablo şeması, hem xOn/xOff (DC1/DC3) hem de RTS/CTS (Donanımsal akış kontrolü) ile uyumludur; bu nedenle çoğu kurulumda sorunsuz çalışacaktır.
Ancak CNC ünitenizin herhangi bir akış kontrolü kullanmadığından veya yalnızca xOn/xOff gerektirdiğinden eminseniz, daha basit olan 3 telli kablo bağlantısını tercih edebilirsiniz. Şemaya buradan ulaşabilirsiniz.
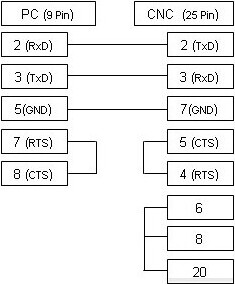
RS232 Kablo: 9 iğneli bilgisayar çıkışından 25 iğneli CNC girişine