O comando Heidenhain TNC 150 é um pilar de precisão na indústria metalmecânica. Para garantir uma transferência de dados DNC confiável, é fundamental configurar corretamente a porta serial (RS232). A calibração precisa dos parâmetros da máquina (MP92 e MP71) e a definição do protocolo de handshaking (RTS/CTS ou Xon/Xoff) são essenciais para otimizar o fluxo de dados e eliminar erros de comunicação no seu ambiente de usinagem CNC.
| Parâmetro | Valor | Comentários |
|---|---|---|
| MP92 | 1 | Selecionar Multi Funções |
| MP71 | 3 | - |
| BaudRate | 2400 | (Igual ao configurado no software DNC) |
Selecione o controle de fluxo RTS/CTS no seu software DNC. O software deve inserir os códigos STX e ETX durante a transmissão – no easyDnc 4.0, isso é configurado na janela de setup do DNC, acessando a opção "Avançado" (Advanced) para selecionar os códigos específicos a partir dos menus suspensos.
ASCII Start Code = STX (02)
ASCII End Code = ETX (03)
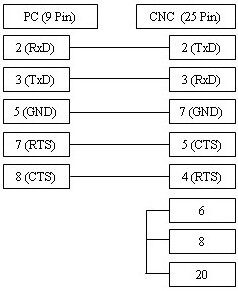
O cabo ilustrado abaixo é compatível com o controle de fluxo xOn/xOff (DC1/DC3) e RTS/CTS (controle de fluxo via hardware), garantindo operação estável na maioria das instalações.
Caso a sua máquina CNC não utilize controle de fluxo – ou suporte apenas o protocolo xOn/xOff –, você pode optar pelo cabo simplificado de 3 fios. Veja o diagrama aqui.

Cabo RS232: 9 pinos (computador) para 25 pinos (CNC)