Die Konfiguration der Fanuc 11 Steuerung (11M/11T) für den DNC-Betrieb erfordert eine präzise Abstimmung der Parameter, um eine stabile serielle Kommunikation zu gewährleisten. Die korrekte Einstellung der Baudrate, Parität und Handshake-Protokolle ist essenziell für die Übertragung von NC-Programmen und das Drip-Feeding. Achten Sie darauf, die Parameter für Schnittstellen wie RS232 exakt gemäß der Hardware-Dokumentation zu setzen, um Übertragungsfehler zu vermeiden.
Mehr Infos zum RS232-Port und zum ALARM 086 (DR SIGNAL OFF / READER NOT READY) gibt es hier.
| Parameter | Value | Comments |
|---|---|---|
| 5001 | 1 | |
| 5002 | 2 | |
| 5003 | 3 | |
| 5110 | 3 | |
| 5111 | 2 | |
| 5112 | 9 (Baud Rate) | |
| 5120 | 3 | |
| 5121 | 2 | |
| 5122 | 9 (Baud Rate) | |
| 5130 | 3 | |
| 5131 | 2 | |
| 5132 | 9 (Baud Rate) **
6 = 300 | 7 = 600 | 8 = 1200 | 9 = 2400 | 10 = 4800 | 11 = 9600 |
|
| TV On/Off | 0 = Disabled | |
| Punch Code | 0 = ISO | |
| Input device | 1 = 1 | |
| Input Device | 2 = 1 | |
| Drip Feed: Wählen Sie TAPE-Modus an der Steuerung und drücken Sie Cycle Start. Senden Sie dann die Datei vom Computer. In EasyDNC: Baud Rate, Parity, DataBits und StopBits wie oben angegeben einstellen. 'Mode' auf 'Auto' oder 'Fanuc' setzen. | ||
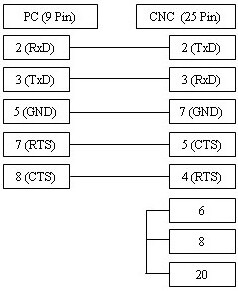
Kabelanschluss
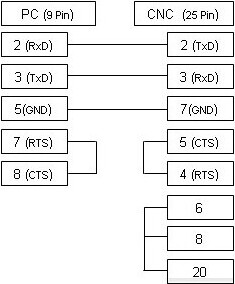
Das oben abgebildete Kabel ist die am häufigsten verwendete Variante und unterstützt die xOn/xOff-Steuerung (DC1/DC3). Falls Ihre CNC-Maschine für die RTS/CTS-Flusssteuerung (Hardware) konfiguriert ist, beachten Sie bitte das untenstehende alternative Anschlussdiagramm.