Die Fanuc OM Steuerung ist ein Klassiker in der Zerspanungstechnik und erfordert für eine stabile DNC-Kommunikation präzise Schnittstellenparameter. Eine korrekte Konfiguration der seriellen Parameter (Baudrate, Stoppbits, Parität) ist entscheidend, um Übertragungsfehler zu vermeiden und den reibungslosen Drip-Feed-Betrieb zu gewährleisten. Achten Sie auf die korrekte Parameter-Einstellung in Kanal 0, um eine zuverlässige Datenübertragung zwischen PC und CNC-Maschine sicherzustellen.
Mehr Infos zum RS232-Port und zum ALARM 086 (DR SIGNAL OFF / READER NOT READY) gibt es hier.
| Parameter | Value | Comments |
|---|---|---|
| 0002 | 0000 0001 | |
| 0552 | 9 (Baud Rate) | |
| 6 = 300, 7 = 600, 8 = 1200, 9 = 2400, 10 = 4800, 11 = 9600 | ||
| TV On/Off | 0 = Disabled | |
| Punch Code | 1 = ISO | |
| I/O Channel | 0 | |
| Drip Feed: Enable Para G127.5. Select Auto/DNC Mode on the control. Press Cycle Start. Then go to the computer, prepare the program and click 'Send'. | ||
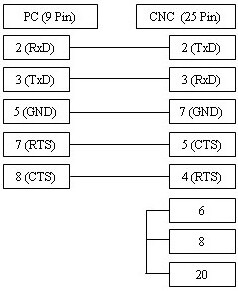
Kabel-Diagramme und Hinweise
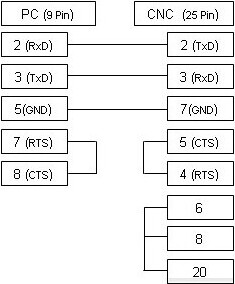
Das oben abgebildete Kabel ist die am häufigsten verwendete Variante und unterstützt die xOn/xOff-Steuerung (DC1/DC3). Falls Ihre CNC-Maschine für die RTS/CTS-Flusssteuerung (Hardware) konfiguriert ist, beachten Sie bitte das untenstehende alternative Anschlussdiagramm.