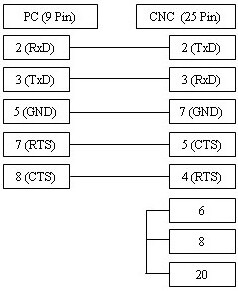
Die Fanuc 15M und 15T Steuerungen sind hochleistungsfähige Industrie-Controller, die für präzise CNC-Fräs- und Drehaufgaben konzipiert wurden. Um eine reibungslose Datenübertragung und DNC-Kommunikation zu gewährleisten, ist die korrekte Konfiguration der seriellen Parameter (RS232) unerlässlich. Die oben genannten Einstellungen für Baudrate, Parität und Flusssteuerung müssen exakt zwischen der Steuerung und Ihrer DNC-Software abgestimmt sein, um Fehler bei der Datenübertragung zu vermeiden.
Mehr Infos zum RS232-Port und zum ALARM 086 (DR SIGNAL OFF / READER NOT READY) gibt es hier.
| Parameter | Value | Comments |
|---|---|---|
| 5001 | 1 | |
| 5002 | 2 | |
| 5003 | 3 | |
| 5110 | 4 | |
| 5111 | 2 | |
| 5112 | 9 (Baud Rate) | |
| 5120 | 4 | |
| 5121 | 2 | |
| 5122 | 9 (Baud Rate) | |
| 5130 | 4 | |
| 5131 | 2 | |
| 5132 | 9 (Baud Rate) ** | |
| 6=300, 7=600, 8=1200, 9=2400, 10=4800, 11=9600 | Baudrate Auswahl | |
| TV On/Off | 0 = Disabled | |
| Punch Code | 0 = ISO | |
| Input device | 1 | |
| Output Device | 1 | |
| Drip Feed: Select TAPE mode, press cycle start, then send from computer. | ||
| EasyDNC Setup: Baud Rate as above, Databits/Parity 7, Even, Stopbits 2. Set 'Mode=Auto or Fanuc'. | ||
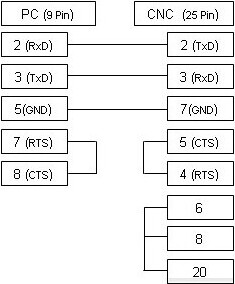
Das oben abgebildete Kabel ist die am häufigsten verwendete Variante und unterstützt die xOn/xOff-Steuerung (DC1/DC3). Falls Ihre CNC-Maschine für die RTS/CTS-Flusssteuerung (Hardware) konfiguriert ist, beachten Sie bitte das untenstehende alternative Anschlussdiagramm, das in den meisten Fällen beide Arten der Steuerung unterstützt.