Die korrekte Konfiguration der seriellen Schnittstelle für die Fanuc 21 Steuerung ist entscheidend für einen stabilen Datenaustausch und DNC-Betrieb. Achten Sie auf die korrekte Einstellung der Baudrate sowie der I/O-Parameter, um Kommunikationsfehler zu vermeiden. Unsere Anleitung unterstützt Sie bei der Einrichtung von Drip-Feed-Verbindungen, damit Ihre Programme effizient und sicher übertragen werden können.
Mehr Infos zum RS232-Port und zum ALARM 086 (DR SIGNAL OFF / READER NOT READY) gibt es hier.
| Parameter | Value | Comments |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (BaudRate 2400) | |
| 6 = 300, 7 = 600, 8 = 1200, 9 = 2400, 10 = 4800, 11 = 9600 | ||
| TV Check | 0 = Disabled | |
| Punch Code | 1 = ISO | |
| Tape Format | 0 | |
| I/O Channel | 0 | |
| Drip Feed: Select TAPE mode on the control. Press Cycle Start. Then go to the computer, prepare the program and click 'Send'. | ||
| In EasyDNC set Baud Rate, Parity, DataBits and StopBits as above. Set 'Mode=Auto or Fanuc'. | ||
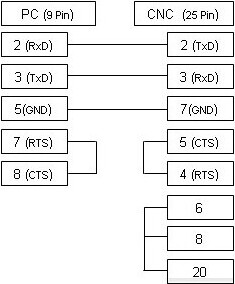
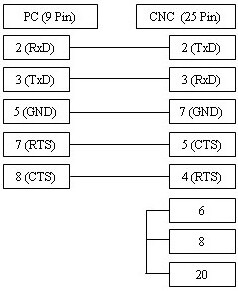
Das oben abgebildete Kabel ist die am häufigsten verwendete Variante und unterstützt die xOn/xOff-Steuerung (DC1/DC3). Falls Ihre CNC-Maschine für die RTS/CTS-Flusssteuerung (Hardware) konfiguriert ist, beachten Sie bitte das untenstehende alternative Anschlussdiagramm, das in den meisten Fällen beide Arten der Steuerung unterstützt.