Die Fanuc 6M und 6T Steuerungen gehören zu den robusten Klassikern in der CNC-Bearbeitung. Für eine reibungslose DNC-Datenübertragung ist die korrekte Konfiguration der seriellen Schnittstelle und der Parameter unerlässlich. Eine fehlerfreie Kommunikation über RS232 setzt sowohl die richtige Parametrierung (wie Baudrate und Parität) als auch die Verwendung eines passenden Kabels voraus, um Hardware- oder Software-Flusssteuerungen (Xon/Xoff) zu gewährleisten.
Mehr Infos zum RS232-Port und zum ALARM 086 (DR SIGNAL OFF / READER NOT READY) gibt es hier.
| Parameter | Value | Comments |
|---|---|---|
| 340 | 2 | |
| 341 | 2 | |
| 311 | 0001 1000 (Baud 2400) | |
| 0001 0110 = 600 | ||
| 0001 0111 = 1200 | ||
| 0001 1000 = 2400 ** | ||
| 0001 1001 = 4800 | ||
| 0001 1010 = 9600 | ||
| TV On/Off | 0 = Disabled | |
| Punch Code | 1 = ISO | |
| Input Unit | 0 | |
| Input device | 1 = 1 | |
| Input Device | 2 = 1 | |
| In EasyDNC set Baud Rate, Parity, DataBits and StopBits as above. Set 'Mode=Auto or Fanuc' | ||
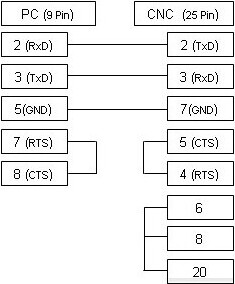
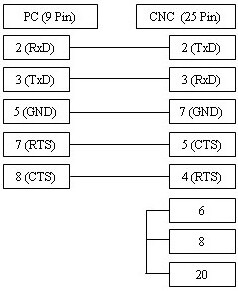
Das oben abgebildete Kabel ist die am häufigsten verwendete Variante und unterstützt die xOn/xOff-Steuerung (DC1/DC3). Falls Ihre CNC-Maschine für die RTS/CTS-Flusssteuerung (Hardware) konfiguriert ist, beachten Sie bitte das untenstehende alternative Anschlussdiagramm, das in den meisten Fällen beide Arten der Steuerung unterstützt.