Technische Informationen zur Fanuc 21i Steuerung
Die Fanuc 21i CNC-Steuerung ist ein weit verbreitetes System, das für seine Zuverlässigkeit und Präzision in der Zerspanung geschätzt wird. Eine korrekte RS232-Schnittstellenkonfiguration ist essenziell für die effiziente Datenübertragung (DNC) und das Drip-Feeding. Achten Sie bei der Einrichtung besonders auf die Parameter für Baudrate und Flusssteuerung, um Übertragungsfehler zu vermeiden. Unsere Konfigurationshilfe unterstützt Sie bei der korrekten Einstellung der Parameter 0000 bis 0103, um eine stabile Verbindung zwischen Ihrem PC und der Maschine sicherzustellen.
Mehr Infos zum RS232-Port und zum ALARM 086 (DR SIGNAL OFF / READER NOT READY) gibt es hier.
| Parameter | Value | Comments |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (BaudRate 2400) | |
| 6 = 300 / 7 = 600 / 8 = 1200 / 9 = 2400 / 10 = 4800 / 11 = 9600 | ||
| TV Check | 0 = Disabled | |
| Punch Code | 1 = ISO | |
| Tape Format | 0 | |
| I/O Channel | 0 | |
| Drip Feed: Wählen Sie den TAPE-Modus an der Steuerung, drücken Sie 'Cycle Start' und senden Sie das Programm anschließend vom Computer aus. | ||
| Stellen Sie in EasyDNC die gleichen Werte für Baudrate, Parität, Datenbits und Stoppbits ein. Modus: 'Auto' oder 'Fanuc'. | ||
Verkabelung und Anschluss
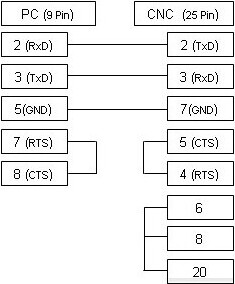
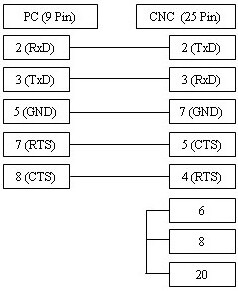
Das oben abgebildete Kabel ist die am häufigsten verwendete Variante und unterstützt die xOn/xOff-Steuerung (DC1/DC3). Falls Ihre CNC-Maschine für die RTS/CTS-Flusssteuerung (Hardware) konfiguriert ist, beachten Sie bitte das untenstehende alternative Anschlussdiagramm, das in den meisten Fällen beide Arten der Steuerung unterstützt.