Optimice la comunicación RS232 de sus equipos con control Hinumerik 2100M y 2100T mediante una configuración precisa de parámetros. Ajustar correctamente los registros 5010 al 5016 es vital para garantizar una transferencia DNC estable y libre de errores de transmisión en entornos industriales. Si busca soluciones de conectividad para mecanizado CNC, configurar adecuadamente el control de flujo por hardware (RTS/CTS) y verificar el cableado le permitirá maximizar la productividad de su taller y evitar interrupciones costosas en el envío de programas pieza.
| Parámetro | Valor | Comentarios |
|---|---|---|
| 5010 | 0 | (00000000) |
| 5012 | 0 | (00000000) |
| 5011 | 11000101 | = 2400 Baudios. (11000011=600, 11000100=1200, 11000101=2400, 11000110=4800) |
| 5013 | 11000101 | = 2400 Baudios. (11000011=600, 11000100=1200, 11000101=2400, 11000110=4800) |
| 5016 | xx10xxxx | x = Dejar sin cambios |
| RTS | Línea 1 | Seleccione el control de flujo RTS/CTS en su software DNC. |
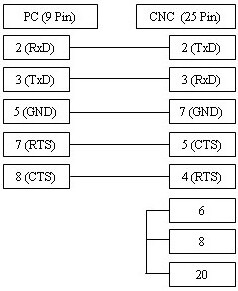
Diagrama de cableado y notas
El cable ilustrado es compatible con el control de flujo XOn/XOff (DC1/DC3) y también con RTS/CTS (control de flujo por hardware). Si su control no requiere flujo por hardware, puede utilizar un cable simple de 3 hilos. Puede encontrar un esquema para el cable de 3 hilos haciendo clic aquí.
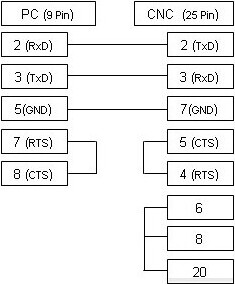
Cable RS232: 9 pines (PC) a 25 pines (CNC)