Optimice la comunicación serial (RS232) de sus controles Hinumerik 3100M y 3100T con nuestra guía técnica especializada. Logre una transferencia de archivos CNC robusta y estable mediante la correcta configuración de los parámetros 411, 412 y 416. Asegure una integración perfecta entre su estación de trabajo PC y su maquinaria industrial, eliminando errores de flujo de datos y garantizando una operatividad DNC de alto rendimiento en su taller de mecanizado.
| Parámetro | Valor | Comentarios |
|---|---|---|
| 411 | 1110 1101 | = 2400 Baudios. Consulte la tabla inferior para otras velocidades. |
| 412 | 1110 1101 | = 2400 Baudios. Consulte la tabla inferior para otras velocidades. |
|
1110 1011 = 600 Baudios 1110 1100 = 1200 Baudios 1110 1101 = 2400 Baudios 1110 1110 = 4800 Baudios |
||
| 416 | 1xxxxxx1 | x = Dejar sin cambios |
| Seleccione el control de flujo RTS/CTS en su software DNC. | ||
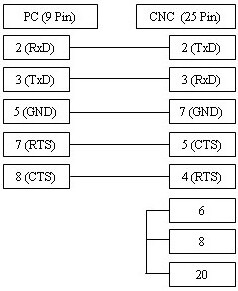
Diagrama de cableado y notas
El cable ilustrado es compatible con el control de flujo XOn/XOff (DC1/DC3) y también con RTS/CTS (control de flujo por hardware), por lo que es la opción recomendada para asegurar la compatibilidad en la mayoría de las instalaciones.
Si su CNC no requiere control de flujo o utiliza exclusivamente XOn/XOff, puede implementar un cable simplificado de 3 hilos. Acceda al diagrama correspondiente haciendo clic aquí.
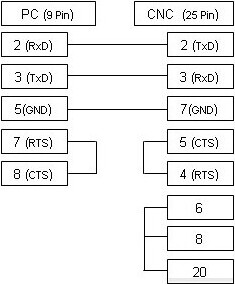
Cable RS232 (Conector 9 pines a 25 pines CNC):