A correta configuração da interface serial RS232 nos comandos Hinumerik 2000M e 2000T é essencial para garantir uma comunicação DNC estável e eficiente. Ao ajustar os parâmetros de taxa de transmissão (Baud Rate) e o protocolo de controle de fluxo (RTS/CTS ou XOn/XOff) de forma precisa, você elimina erros de transmissão de dados entre seu PC e a máquina CNC. Utilize nosso guia técnico para otimizar seu processo de manufatura, reduzir o tempo de inatividade e garantir a integridade dos seus programas de usinagem.
| Parâmetro | Valor | Comentários |
|---|---|---|
| 5010 | 0 | (00000000) |
| 5012 | 0 | (00000000) |
| 5011 | 11000101 | = 2400 Baud. Para outras taxas, consulte a tabela abaixo |
| 5013 | 11000101 | = 2400 Baud. Para outras taxas, consulte a tabela abaixo |
| 11000011 = 600 | 11000100 = 1200 | 11000101 = 2400 | 11000110 = 4800 | ||
| 5016 | xx10xxxx | x = Manter inalterado |
| RTS | Linha 1 | Selecione o controle de fluxo RTS/CTS no software DNC. |
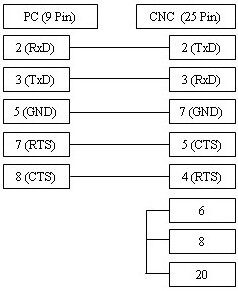
Pinagem do Cabo e Observações
O cabo ilustrado suporta tanto o controle de fluxo via software XOn/XOff (DC1/DC3) quanto o controle de hardware RTS/CTS. Caso você opte pelo uso exclusivo de XOn/XOff, é possível utilizar um cabo simplificado de 3 fios. O diagrama técnico correspondente está disponível aqui.

Cabo RS232: 9 pinos (PC) para 25 pinos (CNC)