Otimize a comunicação serial (RS232) em seus centros de usinagem Hinumerik 3100M e 3100T com nosso guia de configuração técnica. Para garantir uma transferência de dados estável entre o computador e o CNC, é fundamental configurar corretamente a taxa de transmissão (baud rate), o controle de fluxo e o cabeamento. Siga nosso passo a passo para ajustar com precisão os parâmetros 411, 412 e 416, assegurando uma operação DNC fluida e eficiente no chão de fábrica.
| Parâmetro | Valor | Comentários |
|---|---|---|
| 411 | 1110 1101 | = 2400 Baud. Para outras velocidades, veja a tabela abaixo |
| 412 | 1110 1101 | = 2400 Baud. Para outras velocidades, veja a tabela abaixo |
|
1110 1011 = 600 Baud 1110 1100 = 1200 Baud 1110 1101 = 2400 Baud 1110 1110 = 4800 Baud |
||
| 416 | 1xxxxxx1 | x = Manter inalterado |
| Selecione o controle de fluxo RTS/CTS no seu software DNC. | ||
Pinagem de Cabo e Observações
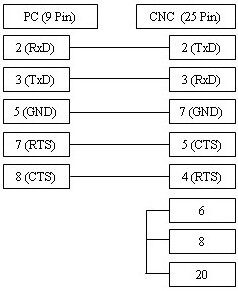
O cabo ilustrado abaixo é compatível com o controle de fluxo XOn/XOff (DC1/DC3) bem como RTS/CTS (controle de fluxo via hardware), sendo a solução recomendada para a maioria das aplicações.
Entretanto, caso seu sistema CNC não utilize controle de fluxo – ou exija apenas XOn/XOff –, é possível utilizar um cabo mais simples de 3 fios. O diagrama pode ser consultado aqui.

Cabo RS232 (9 pinos no PC para 25 pinos no CNC):