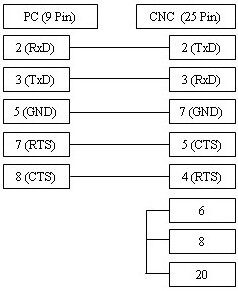
Otimize a comunicação entre seu PC e o CNC Hinumerik 2100M ou 2100T ajustando corretamente os parâmetros de 5010 a 5016. A configuração precisa da interface serial RS232 é vital para garantir estabilidade na transferência de programas DNC, evitando falhas e interrupções durante a usinagem. Configure corretamente o baud rate e o controle de fluxo de hardware (RTS/CTS) para uma conexão robusta. Utilize cabos blindados de alta qualidade para eliminar ruídos eletromagnéticos no ambiente industrial.
| Parâmetro | Valor | Comentários |
|---|---|---|
| 5010 | 0 | (00000000) |
| 5012 | 0 | (00000000) |
| 5011 | 11000101 | = 2400 Baud. (11000011=600, 11000100=1200, 11000101=2400, 11000110=4800) |
| 5013 | 11000101 | = 2400 Baud. (11000011=600, 11000100=1200, 11000101=2400, 11000110=4800) |
| 5016 | xx10xxxx | x = Manter inalterado |
| RTS | Linha 1 | Selecione o controle de fluxo RTS/CTS no seu software DNC. |
Pinagem do Cabo e Observações
O diagrama abaixo é compatível com controle de fluxo via XOn/XOff (DC1/DC3) e RTS/CTS (controle de fluxo via hardware). Caso seu sistema CNC não utilize controle de fluxo, um cabo de 3 fios é suficiente. O diagrama para o cabo simplificado de 3 fios pode ser encontrado aqui.

Cabo RS232: 9 pinos (PC) para 25 pinos (CNC)