A configuração precisa da interface RS232 nos comandos Hinumerik 3000M e 3000T é fundamental para garantir a estabilidade na transferência de dados DNC em ambiente industrial. Ajustando corretamente os parâmetros 411, 412 e 416, você assegura a sincronização ideal da taxa de transmissão (baud rate) e dos protocolos entre seu torno ou centro de usinagem e o PC. Recomendamos o uso do controle de fluxo de hardware RTS/CTS para máxima confiabilidade, embora as configurações de software XOn/XOff permaneçam disponíveis para suporte a máquinas legadas.
| Parâmetro | Valor | Comentários |
|---|---|---|
| 411 | 1110 1101 | = 2400 Baud. (1110 1011 = 600, 1110 1100 = 1200, 1110 1110 = 4800) |
| 412 | 1110 1101 | = 2400 Baud. (1110 1011 = 600, 1110 1100 = 1200, 1110 1110 = 4800) |
| 416 | 1xxxxxx1 | x = Manter inalterado |
Pinagem de Cabo e Observações
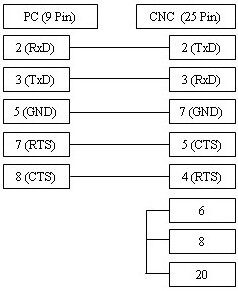
Selecione o controle de fluxo RTS/CTS no seu software DNC. O cabo ilustrado abaixo é compatível tanto com o controle de fluxo XOn/XOff (DC1/DC3) quanto com o RTS/CTS, sendo versátil para a maioria das aplicações.
Para conexões simplificadas sem controle de fluxo por hardware, é possível utilizar um cabo de 3 fios. O diagrama para esta configuração está disponível aqui.

Cabo RS232: 9 pinos (PC) para 25 pinos (CNC)