El control Heidenhain TNC 155 sigue siendo un estándar robusto en la industria metalmecánica mexicana. Para garantizar una transmisión DNC fiable y de alta velocidad entre su PC y la máquina CNC, es fundamental configurar correctamente los parámetros de la máquina (MP) y utilizar el cableado RS232 adecuado. Optimice su flujo de trabajo CNC, minimice los errores de comunicación en la transferencia de programas NC y aumente la productividad de su taller con nuestra guía de configuración técnica comprobada.
| Parámetro | Valor | Comentarios |
|---|---|---|
| MP232 | 0 | |
| MP71 | 515 | |
| MP222 | 104 | |
| En el software DNC: Velocidad (Baud rate) 2400, 7 bits de datos, Paridad Par (Even), 2 bits de parada. | ||
| Seleccione el control de flujo RTS/CTS en el software DNC. El software debe insertar códigos STX (02) y ETX (03). |
Diagramas de cableado e instrucciones
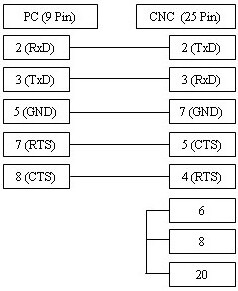
El cable ilustrado permite tanto xOn/xOff (DC1/DC3) como RTS/CTS (control de flujo por hardware), siendo la opción estándar para la mayoría de las instalaciones en TNC 155.
Para una conexión sencilla de 3 hilos (usando solo xOn/xOff o sin control de flujo), consulte el diagrama aquí.
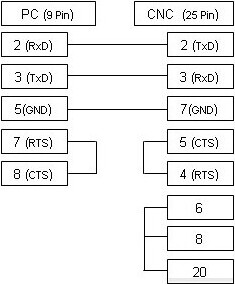
Cable RS232: PC de 9 pines a CNC de 25 pines