El control Heidenhain TNC 415 es un referente en la industria metalmecánica por su fiabilidad en el mecanizado de precisión. Para optimizar su flujo de trabajo, es fundamental una correcta integración DNC mediante la interfaz serial RS232 (EXT 2). Al configurar adecuadamente los parámetros de máquina (MP), baudrate y control de flujo, usted garantiza transferencias de datos estables y sin errores. Ya sea para cargas de archivos estándar o para técnicas de Drip-Feeding en programas de alta complejidad, contar con la parametrización correcta es clave para maximizar la productividad de su centro de mecanizado CNC.
| Parámetro | Valor | Comentarios |
|---|---|---|
| Baudrate | 2400 | Configure el software DNC a 2400 baudios, 7 bits de datos, paridad par y 1 bit de parada. |
| Interfaz | EXT 2 | Utilice la interfaz de dispositivo EXT 2 |
| MP 5200.1 | 2 | - |
| MP 5201.1 | 3 | - |
| MP 5020.1 | 104 | 7 bits de datos, paridad par, 1 bit de parada, control de flujo XOn/XOff (DC1/DC3) |
| MP 5030.1 | 0 | 0 = Protocolo blockwise desactivado. Si se desactiva, configure STX (02) y ETX (03) en el software. |
| MP 5030.1 | 1 | 1 = Protocolo blockwise activado (consulte la documentación de Heidenhain para modo blockwise). |
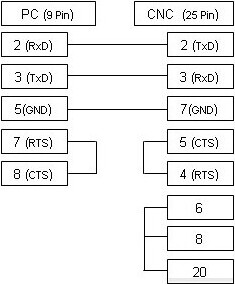
Diagrama de cableado y notas
El cable mostrado funciona con control de flujo XOn/XOff (DC1/DC3) y bajo el protocolo blockwise de Heidenhain.
Cable RS232: 9 pines (Computadora) a 25 pines (CNC)