El control CNC Heidenhain TNC 355 es ampliamente reconocido en la industria metalmecánica por su fiabilidad en operaciones de fresado de alta precisión. Para garantizar una transferencia de datos DNC fluida entre su PC y el control, es fundamental configurar correctamente los parámetros de máquina (MP) y verificar el cableado RS232. La correcta sincronización de la velocidad en baudios y la gestión de protocolos de control de flujo son esenciales para evitar errores en la transmisión de sus programas NC y maximizar la productividad de su maquinaria.
| Parámetro | Valor | Comentarios |
|---|---|---|
| MP232 | 0 | |
| MP71 | 515 | |
| MP222 | 104 | |
| en el software DNC, configure: Baud rate 2400 - 7 bits de datos - Par - 2 bits de parada | ||
| Seleccione control de flujo RTS/CTS en el software DNC. El software DNC debe insertar códigos STX y ETX en la transmisión de datos. Código de inicio ASCII = STX (02), Código de fin ASCII = ETX (03). |
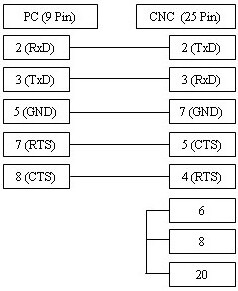
El cable ilustrado aquí funciona con control de flujo xOn/xOff (DC1/DC3) y RTS/CTS (control de flujo por hardware), por lo que debería ser compatible en la mayoría de las instalaciones.
Sin embargo, si está seguro de que su control CNC no utiliza control de flujo, o si solo requiere xOn/xOff, puede utilizar el cable más sencillo de 3 hilos. Diagrama aquí.
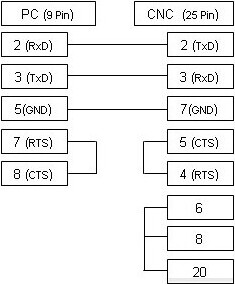
Cable RS232.
PC de 9 pines a CNC de 25 pines