Logre una transmisión de datos estable en sus máquinas CNC Heidenhain TNC 370 optimizando la comunicación RS232. La configuración correcta de los parámetros de puerto es fundamental para evitar errores de búfer y asegurar un flujo continuo en el modo DNC (Drip-Feeding). Al ajustar con precisión los parámetros del 5010 al 5030, mejorará significativamente la fiabilidad de su taller, permitiendo una transferencia de programas de mecanizado complejos hacia su control Heidenhain de forma profesional, segura y eficiente.
| Parámetro | Valor | Comentarios |
|---|---|---|
| Velocidad (Baud Rate) | Soporta de 110 a 38400 Baudios. Se recomienda 4800 para transferencia de memoria; DNC suele requerir el protocolo bloque a bloque. | |
| Interfaz | EXT | Puerto RS232 |
| 5010.0 | 515 | |
| 5010.1 | 17736 | |
| 5010.2 | 16712 | |
| 5010.3 | 279 | |
| 5010.4 | 5382 | |
| 5010.5 | 4 | |
| 5020 | 104 | 7 bits de datos, paridad par, 2 bits de parada, DC3 (XOn/XOff) |
| 5030 | 1 | Protocolo bloque a bloque activado (0 = Desactivado) |
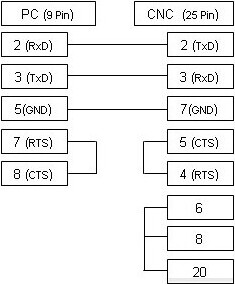
Diagramas de cableado y notas
El control Heidenhain TNC 370 permite el uso del protocolo bloque a bloque mediante el parámetro 5030. Asegúrese de que su software DNC (por ejemplo, EasyDNC) esté configurado correctamente para utilizar el protocolo específico de Heidenhain.
Cable RS232: 9 pines (PC) a 25 pines (CNC)