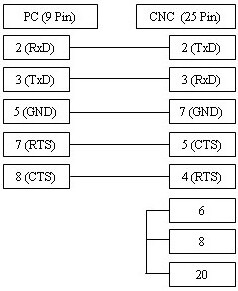
La configuración del control Fanuc 11 (11M/11T) para operaciones DNC requiere una sincronización precisa de los parámetros de comunicación serial. Para garantizar una transmisión estable y evitar errores de Buffer Overflow o pérdida de datos durante el Drip-Feeding, es fundamental alinear la Baud Rate, paridad y bits de parada tanto en el control como en el software DNC. Problemas comunes como desajustes en el Flow Control (XON/XOFF vs RTS/CTS) suelen ser la causa principal de fallos en el enlace. Asegúrese de que la configuración de los parámetros coincida estrictamente con las especificaciones del cableado físico utilizado para mantener la integridad de la señal RS232.
Más información sobre el puerto RS232 y el ALARM 086 (DR SIGNAL OFF / READER NOT READY) disponible aquí.
| Parámetro | Valor | Comentarios |
|---|---|---|
| 5001 | 1 | |
| 5002 | 2 | |
| 5003 | 3 | |
| 5110 | 3 | |
| 5111 | 2 | |
| 5112 | 9 (Baud Rate) | |
| 5120 | 3 | |
| 5121 | 2 | |
| 5122 | 9 (Baud Rate) | |
| 5130 | 3 | |
| 5131 | 2 | |
| 5132 | 9 (Baud Rate) **
6 = 300 | 7 = 600 | 8 = 1200 | 9 = 2400 | 10 = 4800 | 11 = 9600 |
|
| TV On/Off | 0 = Desactivado | |
| Punch Code | 0 = ISO | |
| Input device | 1 = 1 | |
| Input Device | 2 = 1 | |
| Drip Feed: Seleccione el modo TAPE en el control y presione Cycle Start. Posteriormente, envíe el archivo desde la computadora. En EasyDNC: Ajuste Baud Rate, Parity, DataBits y StopBits como se indica arriba. Establezca el 'Mode' en 'Auto' o 'Fanuc'. | ||
Conexión de cable
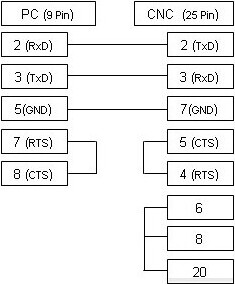
El cable mostrado arriba es la variante más utilizada y soporta el control de flujo xOn/xOff (DC1/DC3). Si su máquina CNC está configurada para control de flujo RTS/CTS (hardware), por favor consulte el diagrama de conexión alternativo que se muestra a continuación.