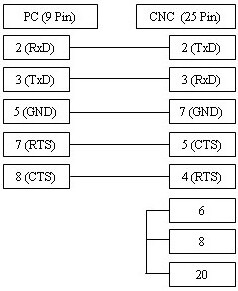
La correcta configuración de la interfaz serial para el control Fanuc 21 es vital para garantizar una transmisión de datos estable y una operación DNC confiable. Asegúrese de que los parámetros de Baud Rate y los canales de E/S (I/O) coincidan exactamente con su software de comunicación para prevenir errores de paridad o desbordamiento de búfer. Al implementar el modo Drip Feed, verifique que el control esté en modo TAPE; problemas frecuentes como desincronización de handshaking (XON/XOFF vs. RTS/CTS) pueden resolverse ajustando el cableado físico o la configuración del puerto COM. Una configuración precisa asegura que sus programas se transfieran sin interrupciones y con total integridad.
Más información sobre el puerto RS232 y la ALARMA 086 (DR SIGNAL OFF / READER NOT READY) se puede encontrar aquí.
Información sobre la ALARMA 087 (Buffer Overflow) se puede encontrar aquí.
| Parámetro | Valor | Comentarios |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (BaudRate 2400) | |
| 6 = 300, 7 = 600, 8 = 1200, 9 = 2400, 10 = 4800, 11 = 9600 | ||
| TV Check | 0 = Desactivado | |
| Punch Code | 1 = ISO | |
| Tape Format | 0 | |
| I/O Channel | 0 | |
| Drip Feed: Seleccione el modo TAPE en el control. Presione Cycle Start. Luego vaya a la computadora, prepare el programa y haga clic en 'Send'. | ||
| En EasyDNC, configure el Baud Rate, Parity, DataBits y StopBits como se indicó anteriormente. Establezca 'Mode=Auto or Fanuc'. | ||
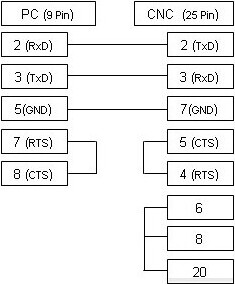
El cable mostrado arriba es la variante más utilizada y soporta el control de flujo xOn/xOff (DC1/DC3). Si su máquina CNC está configurada para control de flujo RTS/CTS (Hardware), por favor considere el diagrama de conexión alternativo a continuación, el cual en la mayoría de los casos soporta ambos tipos de control.