Los controles Fanuc 15M y 15T son sistemas robustos que requieren una configuración precisa del puerto serial RS232 para una comunicación DNC estable. Al implementar la conexión, asegúrese de que los parámetros de Baud Rate, paridad y bit de parada coincidan estrictamente en su software DNC. Los problemas comunes de comunicación, como datos corruptos o pérdida de paquetes, suelen originarse por desajustes en el Flow Control (XON/XOFF frente a RTS/CTS) o cables blindados incorrectamente terminados. Valide siempre que el cableado cumpla con el estándar DTE/DCE para evitar errores de handshake.
Más información sobre el puerto RS232 y el ALARM 086 (DR SIGNAL OFF / READER NOT READY) aquí.
| Parámetro | Valor | Comentarios |
|---|---|---|
| 5001 | 1 | |
| 5002 | 2 | |
| 5003 | 3 | |
| 5110 | 4 | |
| 5111 | 2 | |
| 5112 | 9 (Baud Rate) | |
| 5120 | 4 | |
| 5121 | 2 | |
| 5122 | 9 (Baud Rate) | |
| 5130 | 4 | |
| 5131 | 2 | |
| 5132 | 9 (Baud Rate) ** | |
| 6=300, 7=600, 8=1200, 9=2400, 10=4800, 11=9600 | Selección de Baud Rate | |
| TV On/Off | 0 = Desactivado | |
| Punch Code | 0 = ISO | |
| Input device | 1 | |
| Output Device | 1 | |
| Drip Feed: Seleccione el modo TAPE, presione cycle start y luego inicie el envío desde la computadora. | ||
| Configuración EasyDNC: Baud Rate como se indicó arriba, Databits/Parity 7, Even, Stopbits 2. Configure 'Mode=Auto o Fanuc'. | ||
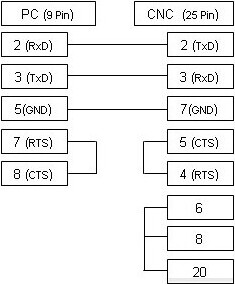
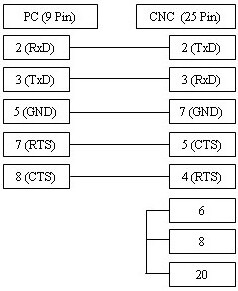
El cable mostrado arriba es la variante utilizada con mayor frecuencia y es compatible con el control de flujo xOn/xOff (DC1/DC3). Si su máquina CNC está configurada para control de flujo RTS/CTS (Hardware), por favor utilice el diagrama de conexión alternativo que se muestra abajo, el cual soporta ambos tipos de control en la mayoría de los casos.