La correcta implementación de comunicación DNC en controles Fanuc 10 es crítica para operaciones estables de Drip-Feeding. Para evitar errores de transmisión, verifique que la Baud Rate, paridad y bits de parada coincidan exactamente entre EasyDNC y los parámetros de la máquina. El manejo del Handshaking es vital: asegúrese de que el control esté configurado correctamente para XON/XOFF o RTS/CTS, evitando desbordamientos de buffer. Si experimenta inconsistencias, revise primero la integridad del cableado RS232 y confirme que el control no esté esperando señales de hardware no implementadas, lo cual suele ser la causa raíz de las interrupciones en la transferencia de datos.
Más información sobre el puerto RS232 y la ALARMA 086 (DR SIGNAL OFF / READER NOT READY) se puede encontrar aquí.
Información sobre la ALARMA 087 (Buffer Overflow) se puede encontrar aquí.
| Parámetro | Valor | Comentarios |
|---|---|---|
| 5001 | 1 | |
| 5002 | 2 | |
| 5003 | 3 | |
| 5110 | 3 | |
| 5111 | 2 | |
| 5112 | 9 (Baud Rate) | |
| 5120 | 3 | |
| 5121 | 2 | |
| 5122 | 9 (Baud Rate) | |
| 5130 | 3 | |
| 5131 | 2 | |
| 5132 | 9 (Baud Rate) ** | |
| 6 = 300 | 7 = 600 | |
| 8 = 1200 | 9 = 2400 ** | |
| 10 = 4800 | 11 = 9600 | |
| TV On/Off | 0 = Deshabilitado | |
| Punch Code | 0 = ISO | |
| Input device | 1 = 1 | |
| Input Device | 2 = 1 | |
| Drip Feed: Seleccione el modo TAPE en el control y presione Cycle Start. Luego inicie la transmisión desde la PC. | ||
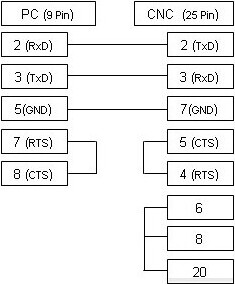
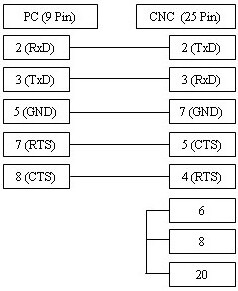
El cable ilustrado arriba es la variante más común y soporta el control xOn/xOff (DC1/DC3). Si su máquina CNC está configurada para el control de flujo RTS/CTS (Hardware), consulte el siguiente diagrama de conexión alternativo, el cual, en la mayoría de los casos, permite ambos tipos de control.