Resumen Técnico para el Control Fanuc 21i
El control Fanuc 21i es un estándar de la industria, altamente valorado por su precisión en el mecanizado CNC. Para establecer una comunicación DNC o Drip-Feeding efectiva, es fundamental configurar correctamente el puerto RS232. Los errores comunes suelen originarse por una falta de coincidencia en la Baud Rate o por conflictos en el Flow Control (XON/XOFF vs. Hardware). Asegúrese de verificar que la configuración de Parity, Data Bits y Stop Bits coincida exactamente entre su software y la máquina. En caso de fallas, revise la continuidad del cableado y asegúrese de que el protocolo de handshaking sea compatible para evitar el corte abrupto en la transmisión de archivos largos.
Más información sobre el puerto RS232 y el ALARM 086 (DR SIGNAL OFF / READER NOT READY) aquí.
| Parámetro | Valor | Comentarios |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (Baud Rate 2400) | |
| 6 = 300 / 7 = 600 / 8 = 1200 / 9 = 2400 / 10 = 4800 / 11 = 9600 | ||
| TV Check | 0 = Desactivado | |
| Punch Code | 1 = ISO | |
| Tape Format | 0 | |
| I/O Channel | 0 | |
| Drip Feed: Seleccione el modo TAPE en el control, presione 'Cycle Start' y posteriormente envíe el programa desde la computadora. | ||
| Configure en EasyDNC los mismos valores de Baud Rate, Paridad, Data Bits y Stop Bits. Modo: 'Auto' o 'Fanuc'. | ||
Cableado y Conexión
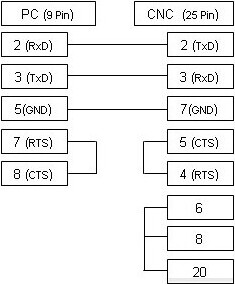
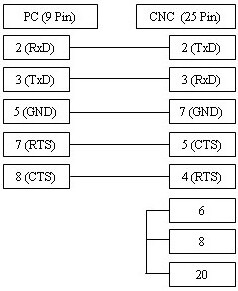
El cable mostrado arriba es la variante más utilizada y soporta el control xOn/xOff (DC1/DC3). Si su máquina CNC está configurada para control de flujo RTS/CTS (Hardware), consulte el diagrama de conexión alternativo a continuación, el cual en la mayoría de los casos soporta ambos tipos de control.