Los controles Fanuc 12M y 12T son estándares industriales robustos que requieren una configuración precisa del puerto RS232 para una comunicación DNC confiable. Para garantizar una transferencia de datos sin errores entre su PC y la máquina CNC, es crítico que la Baud Rate, paridad y los bits de parada coincidan exactamente con la configuración de EasyDNC. Verifique cuidadosamente el cableado para evitar fallas en el Handshaking. Los problemas comunes suelen derivar de discrepancias en el control de flujo entre XON/XOFF y RTS/CTS; asegúrese de que el hardware y el software estén correctamente sincronizados para evitar errores de comunicación intermitentes.
Más información sobre el puerto RS232 y la ALARMA 086 (DR SIGNAL OFF / READER NOT READY) se puede encontrar aquí.
Información sobre la ALARMA 087 (Buffer Overflow) se puede encontrar aquí.
| Parámetro | Valor | Comentarios |
|---|---|---|
| 5001 | 1 | |
| 5002 | 2 | |
| 5003 | 3 | |
| 5110 | 3 | |
| 5111 | 2 | |
| 5112 | 9 (Baud Rate) | |
| 5120 | 3 | |
| 5121 | 2 | |
| 5122 | 9 (Baud Rate) | |
| 5130 | 3 | |
| 5131 | 2 | |
| 5132 | 9 (Baud Rate) ** | |
| Drip Feed | Seleccionar modo TAPE en el control, presionar Cycle Start, luego enviar (SEND) desde la PC. | |
| EasyDNC | Configurar Baud Rate, paridad y DataBits/StopBits según lo anterior. Modo: 'Auto o Fanuc'. | |
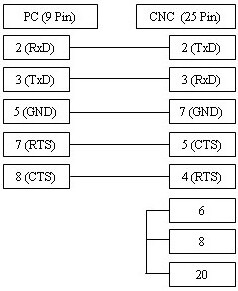
Diagramas de Cable
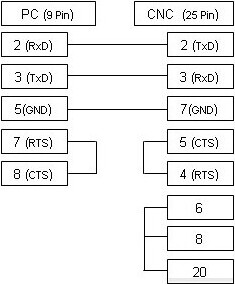
El cable mostrado arriba es la variante más utilizada y soporta el control xOn/xOff (DC1/DC3). Si su máquina CNC está configurada para control de flujo RTS/CTS (Hardware), por favor consulte el diagrama de conexión alternativo que se presenta a continuación.