Optimice la conectividad de sus equipos Fanuc 6M y 6T configurando correctamente los parámetros 340, 341 y 311 para la sincronización de la tasa de baudios. La serie Fanuc 6 es conocida por su fiabilidad en entornos industriales, y una configuración adecuada de la interfaz RS232 es vital para evitar errores de transferencia de datos. Al integrar su sistema DNC, asegúrese de utilizar el cableado correcto y verificar la selección entre código ISO y el control de flujo adecuado. Esta guía le permitirá establecer una comunicación estable, eficiente y profesional en sus máquinas CNC, maximizando la productividad de su taller.
| Parámetro | Valor | Comentarios |
|---|---|---|
| 340 | 2 | |
| 341 | 2 | |
| 311 | 0001 1000 (Baudios 2400) | |
| 0001 0110 = 600 | ||
| 0001 0111 = 1200 | ||
| 0001 1000 = 2400 ** | ||
| 0001 1001 = 4800 | ||
| 0001 1010 = 9600 | ||
| TV On/Off | 0 = Deshabilitado | |
| Punch Code | 1 = ISO | |
| Input Unit | 0 | |
| Input device | 1 = 1 | |
| Input Device | 2 = 1 | |
| En EasyDNC, configure los Baudios, Paridad, Bits de Datos y Bits de Parada como se indica arriba. Establezca 'Mode=Auto o Fanuc' | ||
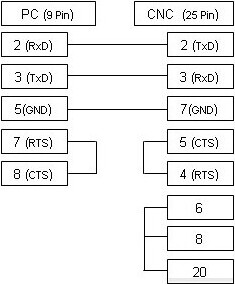
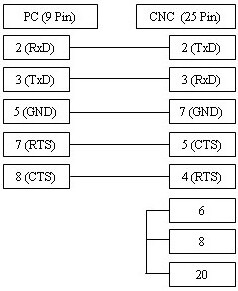
El cable mostrado arriba es la versión más utilizada y soporta control de flujo xOn/xOff (DC1/DC3). Si su máquina CNC está configurada para control de flujo por hardware (RTS/CTS), por favor consulte el diagrama de conexión alternativo a continuación, el cual en la mayoría de los casos soporta ambos tipos de control.