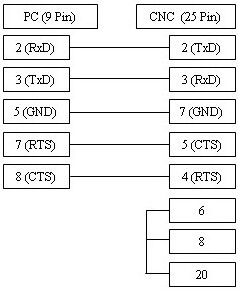
Fanuc 6M ve 6T ünitelerinde başarılı bir DNC bağlantısı için 340, 341 ve 311 numaralı parametrelerin hassas konfigürasyonu kritik öneme sahiptir. Baud Rate senkronizasyonu genellikle 311 parametresi üzerinden yapılır; bu noktada hatalı hız seçimi "Parity Error" veya veri kayıplarına yol açabilir. RS232 haberleşmesinde XON/XOFF (yazılımsal) ve RTS/CTS (donanımsal) akış kontrolü (Flow Control) yöntemleri arasında seçim yaparken, kablolama şemasının kontrol ünitesiyle tam uyumlu olduğundan emin olun. Yaygın yaşanan "Buffer Overflow" veya veri akış kesintileri genellikle yanlış stop bit veya el sıkışma (handshaking) ayarlarından kaynaklanır.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| 340 | 2 | |
| 341 | 2 | |
| 311 | 0001 1000 (Baud 2400) | |
| 0001 0110 = 600 | ||
| 0001 0111 = 1200 | ||
| 0001 1000 = 2400 ** | ||
| 0001 1001 = 4800 | ||
| 0001 1010 = 9600 | ||
| TV On/Off | 0 = Devre dışı | |
| Punch Code | 1 = ISO | |
| Input Unit | 0 | |
| Input device | 1 = 1 | |
| Input Device | 2 = 1 | |
| EasyDNC içinde Baud Rate, Parity, DataBits ve StopBits ayarlarını yukarıdaki gibi girin. 'Mode=Auto veya Fanuc' olarak seçin. | ||
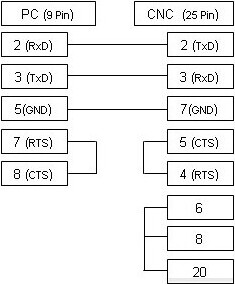
Yukarıda gösterilen kablo en yaygın kullanılan versiyondur ve xOn/xOff (DC1/DC3) akış kontrolünü destekler. Eğer CNC makineniz RTS/CTS (donanımsal) akış kontrolü için yapılandırılmışsa, lütfen çoğu durumda her iki kontrol türünü de destekleyen aşağıdaki alternatif bağlantı şemasını kullanın.